


5G 기지국, 77GHz 밀리미터파 레이더, 위성 통신 등과 같은 고주파 애플리케이션에서 Rogers+fr4 하이브리드는 RF 성능과 비용 제어의 균형을 맞추는 업계 표준 솔루션이 되었습니다. 고주파 신호 레이어에만 Rogers를 사용하고 다른 레이어에는 fr4를 사용하면 재료 비용을 30% -70% 절감할 수 있습니다. 그러나 혼합 프레싱은 단순히 재료를 쌓는 문제가 아니며 두 재료 간의 물리적 특성 차이로 인해 발생하는 공정 문제로 인해 고주파 PCB의 기술적 강도를 측정하는 "시금석"이 됩니다.제조업체.
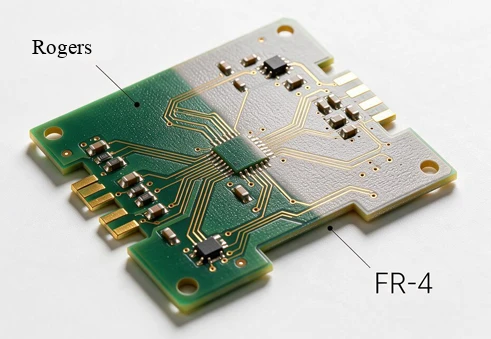
1, 혼합압력 공정의 어려움은 무엇입니까? 4가지 핵심 기술 병목 현상
1.1 CTE 불일치 - 박리 및 뒤틀림의 근본 원인
열팽창계수(CTE)의 차이는 혼합 압축 공정의 근본적인 모순이며, 이는 혼합 압축 플레이트의 신뢰성 상한을 직접적으로 결정합니다.
| 재료 유형 | Z-축 CTE(ppm/섭씨 온도) | X/Y-축 CTE(ppm/섭씨 온도) | Tg(정도) |
|---|---|---|---|
| 표준 fr4 | 50~70 | 12~16 | 130~140 |
| 높은 Tg fr4 | 25~30 | 12~16 | 170 이상 |
| 로저스 RO4350B | 32 | 10~12 | >280 |
| 로저스 RO4003C | 46 | 11~14 | >280 |
| 로저스 RO4835 | 28 | 10~12 | >280 |
| PTFE 클래스(RT/duroid 5880) | 200~300 | 50~100 | 327 |
CTE 불일치로 인한 체인 오류:
층간 박리: 리플로우 솔더링의 최고 온도가 245-260°C일 때 두 재료 간의 Z축 팽창 차이는 수십 마이크로미터에 달할 수 있고 계면 전단 응력은 2~3MPa에 도달할 수 있습니다. 접착력이 부족한 경우 직접 박리 가능
구리 구멍의 균열: 열 순환 중에 반복되는 인장 압축 응력이 구멍 벽에 집중되고, 두께가 20~25μm인 구리 구멍은 중간에 미세 균열이 발생하여 개방 회로가 발생하기 쉽습니다.
뒤틀림 변형: 비대칭 적층은 최대 1.2-2.5mm/m까지 뒤틀릴 수 있으며, PTFE와 혼합된 0.1mm 두께의 FR-4의 뒤틀림은 1.9cm를 초과할 수 있으며 이는 IPC-6012 표준의 0.75% 요구 사항을 훨씬 초과합니다.
임피던스 스텝: 신호 라인이 매체를 교차할 때 +7Ω 과도 피크가 생성되어 신호 반사가 발생합니다.
실제 테스트 데이터: -40°C~85°C의 열 사이클링 후 최적화되지 않은 혼합 압력 플레이트의 박리율은 12%에 도달할 수 있으며 신호 안정성은 25% 급격하게 떨어집니다.
Tg 1.2의 차이로 인한 프레싱 온도의 딜레마
fr4의 최적 압축 온도는 170~185℃이며, 완전히 가교되고 경화되어야 합니다.
Rogers RO4000 시리즈는 Tg가 약 280°C이고 온도 호환성이 허용되지만 PTFE 재질은 고온에서 약간 변형되기 쉽습니다.
딜레마: 온도가 너무 높으면 Rogers가 변형되어 접착제 흐름을 제어할 수 없게 됩니다. 온도가 너무 낮으면 fr4 반경화 시트가 충분히 경화되지 않아 층간 접착력이 부족해집니다.
1.3 유전 상수 불일치 - 임피던스 불연속 문제
로저스 RO4350B:Dk≒3.48,Df≒ 0.0037@10GHz
표준 FR-4: Dk ≒ 4.2~4.8, Df ≒ 0.018~ 0.025@10GHz
동일한 선폭에서 신호가 Rogers에서 fr4 영역으로 교차할 때 임피던스 오프셋은 수 ohm에 도달할 수 있습니다. 고주파-주파수 신호 라인의 크로스 레이어 스위칭은 심각한 신호 반사 및 삽입 손실 저하를 일으킬 수 있습니다.
1.4 PTFE 재료는 표면 에너지가 매우 낮습니다. - 본질적으로 결합 강도가 부족합니다.
PTFE 기반 Rogers 소재의 표면 에너지는 18~20mN/m(fr4는 약 40~50mN/m)에 불과하며 천연 소수성과 화학적 불활성으로 인해 다음이 발생합니다.
동박 및 반경화 시트와의 접착력 불량
활성화되지 않으면 계면 박리 강도는 fr4 층 사이의 박리 강도보다 훨씬 낮습니다.
열충격을 받으면 박리, 균열, 기공 내 동박리 등이 발생하기 쉽습니다.
2, Rogers+fr4를 어떻게 잘 누르나요? 전체 공정 기술 솔루션
1단계: 재료 선택 - 소스와의 CTE 격차 축소
선호되는 '혼합 가능' Rogers 소재:
선호되는 RO4000 시리즈: RO4350B, RO4003C, RO4835는 FR-4의 12-16ppm/℃에 가까운 X/Y축 CTE가 10-14ppm/℃인 fr4와 혼합되도록 특별히 설계되었습니다.
세라믹 충전을 위한 최적의 솔루션: RO4835의 Z-축 CTE는 28ppm/℃입니다. 이는 높은 Tg fr4(25ppm/℃)와의 차이를 10% 이내로 줄이고 열 응력 불일치 위험을 최소화합니다.
PTFE 재료는 주의해서 사용해야 합니다. RT/duroid 5880과 같은 PTFE 기판을 사용해야 하는 경우 RO4350B는 CTE 점진적 구배를 형성하기 위해 양쪽에서 전환 레이어로 구성되어야 합니다.
fr4는 높은 Tg 물질로 업그레이드되어야 합니다.
Tg가 170°C 이상인 낮은 CTE fr4를 사용하면 Z-축 CTE를 25~30ppm/°C로 최적화할 수 있습니다.
열 순환의 신뢰성을 보장할 수 없으므로 혼합 압축에는 일반 Tg{0}}~140°C FR-4를 사용하는 것이 금지됩니다.
2단계: 적층 설계 - 대칭은 철칙입니다
100% 거울 대칭 스태킹을 적용하는 것이 뒤틀림을 제어하는 가장 효과적인 방법입니다.
상부 및 하부 유전체층의 재료 유형, 두께, 구리 두께 및 PP 모델은 완전히 대칭이어야 하며 PCB 중심층을 대칭축으로 해야 합니다.
고주파수 레이어는 쌍으로 대칭적으로 배열되어야 하며 한쪽에 고주파 기판의 한 레이어만 배치하는 것은 엄격히 금지됩니다.
일반적인 6층 혼합 압력 구조의 예:
TextL1: RO4350B(고-주파수 신호층) L2: PP(RO4450F) L3: 높은 Tg fr4(형성) L4: 높은 Tg fr4(전력 층) L5: 높은 Tg fr4(형성) L6: PP(RO4450F) L7: RO4350B(고-주파수 신호층) ← L1과 거울 대칭
일반적인 10개 레이어 구조: L1(RO4350B)/L2(PP)/L3-L8(FR-4)/L9(PP)/L10(RO4350B)
실제 테스트 결과: 대칭 적층은 열 순환 후 변형을 1.2%에서 0.5% 이내로 줄일 수 있습니다.