


RO4350+FR4 혼합 압력 금속화 하프홀 PCB는 RO4350의 뛰어난-고주파 신호 성능과 FR4의 비용 이점을 결합하여 고주파 통신 및 정밀 감지 장비 분야에서 비용 효율적인 주류 솔루션이 되는-솔루션입니다.- 그러나 두 기판 간의 물리적 특성 차이와 금속화된 하프 홀의 특수한 구조적 요구 사항이 결합되어 네 가지 핵심 제조 어려움이 발생했으며, 이는 안정적인 대량 생산을 달성하기 위해 목표한 기술 혁신이 필요합니다.

층간 결합 과제: 두 기판 간의 호환성의 획기적인 발전
RO4350과 FR4의 수지 시스템과 열팽창 계수는 크게 다르며 직접 혼합하면 계면 융합이 좋지 않습니다. 고온- 냉각 후 응력 차이로 인해 박리 및 뒤틀림이 발생하기 쉬우며, 이는 공정의 핵심 원인이자 어려움입니다.
재료 적응 최적화: 일반 FR4 반경화 시트를 버리고 Rogers 2929 전용 접착 시트 사용, 유전 상수 Dk=2.9, 유전 손실 tan δ<0.003, and interlayer peel strength can be improved by more than 57%.
전환 레이어 버퍼 설계: RO4350과 FR4 사이에 호환 가능한 전환 레이어를 추가하여 CTE를 Z 방향으로 점진적으로 분산시켜 두 기판 간의 CTE 차이를 10% 이내로 줄이고 열 응력을 흡수합니다.
대칭적 적층 구조: "RO4350B/PP/FR-4 × 6/PP/RO4350B" 구조와 같이 PCB 중앙층을 대칭축으로 하는 미러 적층 설계를 채택하여 열 응력이 여러 층에서 상쇄되어 열 순환 후 변형이 1.2%에서 0.5%로 감소합니다.
치수 안정성 제어: 혼합 압력 균열 후 정확도 손실 제어 위험
RO4350과 FR4의 수축률은 동기화되지 않으며 혼합 압력 냉각 후에는 전체적으로 늘어나거나 국부적으로 부풀어오르는 경향이 있어 절반 구멍 위치가 변위되고 후속 드릴링 정렬 정확도에 직접적인 영향을 미칩니다.
사전 수축 전처리: 사전 베이킹 처리는 혼합 및 압축 전에 두 기판에 수행되어 일부 내부 응력을 미리 방출하여 혼합 및 압축 후 수축 차이를 크게 줄입니다.
단계별 프레싱 공정: 분할된 단계적 가열 곡선을 채택하여 가열 속도가 기존의 3도/분에서 1.2도/분으로 감소됩니다. 응력 집중과 치수 변형을 방지하기 위해 170도 플랫폼에서 단열재를 15~20분 후에 응력이 균형을 이루고 해제됩니다.
혼합 후 평탄도 보정: 혼합 후 평탄도 감지 및 물리적 보정 단계를 추가하여 하프홀 처리 단계에 들어가는 시트의 평탄도가 ± 0.1mm/100mm의 정확도 요구 사항을 충족하는지 확인합니다.
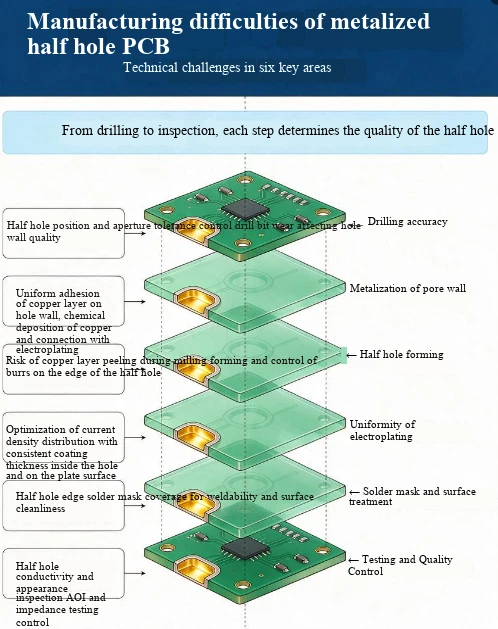
하프 홀 가공의 어려움: 차별화된 기판의 공정 적응
RO4350은 FR4보다 경도가 높으며 두 기판 사이의 내식성과 금속 접착력에 상당한 차이가 있습니다. 기존의 균일한 공정은 고르지 않은 기공 크기, 거친 기공 벽, 불균일한 코팅과 같은 문제가 발생하기 쉽습니다.
드릴링 매개변수 최적화: 두 가지 유형의 기판 경도와 호환되는 경질 합금 특수 드릴 비트를 선택하고, RO4350과 FR4의 접합부에서 드릴링 속도와 부드러운 전환을 줄이고, 드릴 비트의 갑작스러운 힘 변화로 인해 발생하는 거친 구멍 벽을 방지합니다.
분할된 드릴링: 두 기판 간의 화학적 내성 차이를 기반으로 디드릴링제의 농도와 처리 시간을 단계적으로 조정하여 RO4350 표면의 잔류 드릴링을 완전히 제거하고 FR4 기판의 과도한 부식을 방지합니다.
특수 밀링 공정: 이중 V-형 절단 경로를 채택하여 하프 홀 가장자리에 가이드 구멍을 추가하여 여분의 구리 스킨을 미리 제거하고 슬롯 커터를 사용하여 속도와 낙하 속도를 최적화하여 소스에서 구리 스파이크의 생성을 줄입니다.
코팅의 신뢰성 보장 : 혼합압력계면에서의 코팅건전성 향상
혼합 압력 경계면의 작은 틈으로 인해 도금 용액의 침투가 충분하지 않아 코팅 공극, 접착력 약화 및 기타 문제가 발생할 수 있습니다. 장기간 사용하면 쉽게 부식되거나 접촉 불량이 발생할 수 있습니다.
인터페이스 특수 활성화: 전기 도금 전에 혼합 압력 인터페이스에서 플라즈마 세척 및 활성화 처리를 수행하여 잔류 불순물을 제거하고 코팅의 접착 기반을 강화합니다.
펄스 전기도금 공정: 기존의 DC 전기도금 대신 펄스 전기도금을 사용하여 계면 간극에서 도금액의 침투 능력을 향상시키고, 하프 홀 내벽의 코팅 두께를 균일하게 하며, 홀의 구리 두께를 20μm 이상으로 안정화시킵니다.
후처리 디버링: 하프 홀이 형성된 후 알칼리 에칭 및 마이크로 에칭 처리를 거쳐 잔류 구리 버를 완전히 제거하여 용접 중 브리징 단락 및 가상 납땜과 같은 문제를 방지합니다.