


고주파 기판의 뒤틀림 문제의 90% 원인은 적층 구조의 비대칭에 있으며, 이는 업계에서 엔지니어링 합의로 반복적으로 검증되었습니다.
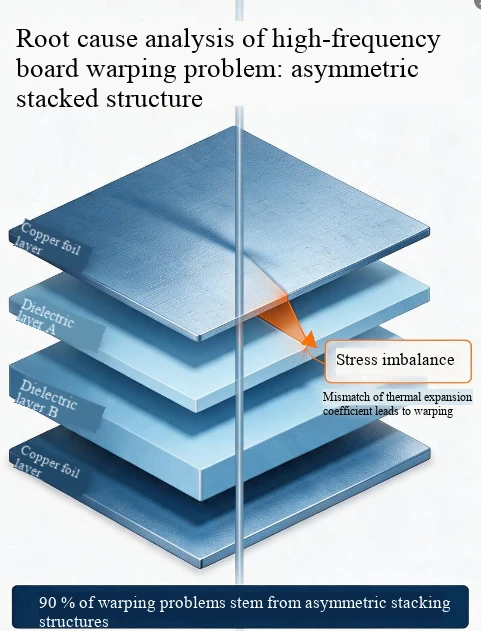
비대칭 구조로 인한 뒤틀림의 핵심 메커니즘
응력 거울 이미지는 완전히 불균형합니다. 판 두께를 중심으로 한 고주파 판의 거울 구조가 깨지고 양면 재료의 열 수축이 일관되지 않습니다. 냉각 후에는 플레이트 표면의 굽힘을 구동하기 위해 불균일한 토크가 형성됩니다.
CTE 차이가 증폭됩니다. Rogers와 동박과 같은 고주파 재료의 Z축 CTE 차이는 3배에 달할 수 있으며 비대칭 구조는 이러한 열팽창 차이로 인한 응력이 서로 상쇄되는 것을 방지합니다.
체인 뒤틀림 악화: 비대칭 뒤틀림으로 인해 층 두께가 고르지 않게 되고 고주파 임피던스 편차가 10%를 초과하며 RF 신호 전송 성능이 직접적으로 손상될 수 있습니다.
고주파 보드 설계에서 가장 일반적인 비대칭 오해
재료 비대칭 : 상단 레이어에는 Rogers 고주파 보드가 사용되며 하단 레이어의 해당 위치에는 FR-4가 혼합됩니다. 용지 양면의 열적 특성이 완전히 일치하지 않습니다.
비대칭 구리 두께: 상단 레이어의 구리 두께는 1oz이고 하단의 해당 레이어는 구리 두께가 0.5oz에 불과합니다. 양면 동박 사이의 수축 응력 차이가 보드 표면을 직접 잡아당겨 변형시킵니다.
구리의 비대칭 분포: 고체 구리가 상단 레이어에 광범위하게 배치되고 하단 레이어의 해당 영역에는 구리가 거의 없습니다. 구리 밀도의 차이가 30%를 초과하며, 열처리 후 응력 불균형이 심합니다.
고르지 않은 짝수 레이어: 홀수 레이어 구조를 강제로 사용하면 중심 축의 대칭 배열을 달성할 수 없으며 루트에서 레이어 간 응력을 상쇄할 수 없습니다.
설계 끝 부분에서 뒤틀림을 제거하는 대칭 솔루션
전체 차원 거울 대칭: 레이어 수가 대칭일 뿐만 아니라 유전체 재료의 해당 위치, 두께 및 구리 호일 두께가 모두 보드 중심 축을 기준으로 거울 일치됩니다.
동박 균질화 처리: 앞면과 뒷면의 동박 피복 차이를 10% 이내로 제어하고 넓은 면적의 고체 구리를 그리드로 사용하여 창을 열고 응력을 완화합니다.
균일한 레이어 구조 우선순위 지정: 모든 주류 고주파 보드는 구조의 맨 아래 레이어에서 발생하는 비대칭 위험을 방지하기 위해 균일한 레이어 설계를 채택합니다.
CTE 정합 전이: 높은 TG와 낮은 TG 및 다양한 유형의 고주파 재료를 혼합하고 압축할 때 LCP 전이층을 삽입하면 열 응력의 80% 이상을 흡수할 수 있습니다.
산업 뒤틀림 제어 표준
IPC-TM-650 테스트 사양에 따르면 일반 고주파 보드의 휨은 0.5% 이하이어야 하고, 고정밀 RF 보드는 0.3% 이하로 엄격하게 제어되어야 하며, 자동차 등급 고주파 보드의 휨은 넓은 온도 환경에서 0.4%를 초과해서는 안 됩니다.