


Rogers 고주파 보드 생산에서 적층 정렬 편차와 재료 수축은 수율을 제한하고 RF 성능에 영향을 미치는 핵심 병목 현상입니다. 특히 Rogers+FR-4 하이브리드 구조에서는 이 문제를 제어하기가 기하급수적으로 증가합니다.
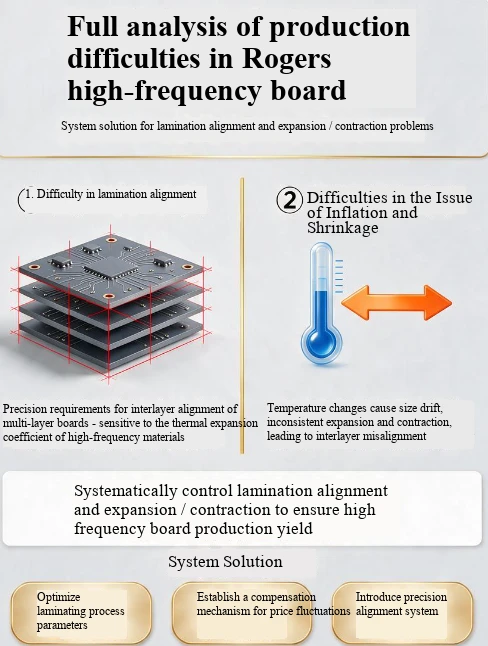
두 가지 핵심 이슈의 근본적인 원인
인플레이션과 위축 문제의 세 가지 근본 원인
CTE 불일치: 일반 FR-4의 Z-축 CTE는 50-70ppm/도인 반면 PTFE 기반 Rogers 소재의 Z축 CTE는 200-300ppm/도에 도달할 수 있습니다. RO4350B와 FR-4 사이의 평면 내 CTE 차이도 50ppm/도에 도달할 수 있습니다. 압축 및 리플로우 솔더링 중 수축 진폭은 다르며 이는 크기 편차, 층간 응력 집중 및 심각한 박리 뒤틀림을 직접적으로 유발합니다.
공정 변형 축적: 압축 과정에서 반경화 시트(PP) 수지가 흐르고 응고되어 X/Y 방향으로 0.08% -0.12%; 내부 동박을 에칭한 후 롤링 응력이 해제됩니다. 구리 두께가 2oz보다 크거나 같으면 변형 효과가 더욱 증폭되고 층별로 축적된 후 다층 기판의 편차가 쉽게 초과됩니다.
재료 이방성: Rogers 고주파-빈도 시트는 유리 섬유 직조 방향과 수지 흐름의 영향을 받으며 X/Y 방향 팽창 및 수축 계수에는 자연스러운 차이가 있습니다. 보드 가장자리와 보드 코어 사이의 팽창 및 수축의 최대 차이는 0.03%에 달할 수 있으며 기존의 통합 스케일링 보상은 이러한 비선형 변형을 전혀 감당할 수 없습니다.
2. 적층 정렬의 핵심 어려움
일반 다{0}}레이어 보드의 레이어 간 오프셋 허용 오차는 ± 75μm ~ 125μm인 반면, 고주파{3}}주파수 보드는 ± 50μm 이내의 제어가 필요하고 고급-HDI 고주파-주파수 보드는 ± 25μm도 필요합니다. 다양한 재료의 비동기식 팽창 및 수축과 다층 구조의 변형 축적은 쉽게 층간 패턴 변위 및 홀 정렬 불량을 초래하여 궁극적으로 신호 전송 왜곡, 임피던스 불연속, 내부 짧은 드릴링 편차 및 기타 불량 문제를 일으킬 수 있습니다.
타겟 솔루션 시스템
1. 사전 재료 및 적층 최적화
대칭형 스태킹 설계: 전체 보드가 중앙 레이어 주위에 대칭으로 분포되어 루트의 비대칭 구조로 인한 뒤틀림과 일방적 변형을 방지합니다.
전이 완충층 추가: Rogers와 FR-4 사이에 세라믹으로 채워진 PP 및 기타 전이 재료를 삽입하여 CTE 변경 전이를 원활하게 하여 층간 응력을 60% 이상 줄일 수 있습니다. 동시에 인터페이스 융합 효과를 향상시키기 위해 두 기판 모두와 호환되는 특수 반경화 시트를 선택하십시오.
재료 전처리: 압축 전 Rogers 기판을 80도/4시간 진공 건조하고 PTFE 기판을 추가로 표면 활성화하여 수분을 완전히 제거하고 PP 시트와의 접착력을 향상시키며 후속 가공 중 수분 흡수 변형을 방지합니다.
2. 가격 변동에 대한 정밀한 보상 기술
동적 보상 모델 설정: 전통적인 단일 값 선형 스케일링을 버리고, 다양한 재료 모델, 플레이트 두께 및 레이어에 대한 독립적인 확장 및 수축 데이터베이스를 구축하고, X/Y 방향에서 독립적으로 보상 계수를 설정하고, 플레이트 중심을 차별화된 보상의 원점으로 하여 전체 플레이트를 여러 그리드 영역으로 나누고, 플레이트 가장자리와 플레이트 중심 사이의 변형 차이에 적응합니다.
프로세스 체인의 분할 모델링: 내부 레이어 에칭, 프레싱 및 드릴링 후 세 가지 핵심 프로세스의 변형 메커니즘에 대해 해당 변형 변수가 별도로 계산됩니다. 각 단계의 팽창 및 수축 데이터는 사전 보상 시스템에 포함되어 층별로 변형이 누적되는 것을 방지합니다.
첫 번째 보드 데이터 반복 교정: 내부 프로세스 가장자리에 팽창 및 수축 테스트 대상과 층간 정렬 링을 설정하고, 첫 번째 보드를 누른 후 목표 오프셋 데이터를 측정하고, 이를 후속 배치 생산을 위한 출시 전 보상 값으로 사용하여 보상 정확도를 지속적으로 반복하고 최적화합니다.
3. 고정밀 적층 정렬 공정
포지셔닝 시스템 업그레이드: 20개 이상의 레이어가 있는-고주파 보드의 경우 기존의 2핀 포지셔닝 대신 4슬롯 포지셔닝(Pin Lam)+핫멜트/리벳 복합 포지셔닝 방법을 사용하여 기본 정렬 정확도를 ± 25μm 이내로 제어합니다.
단계별 가열 및 압착 공정: 분할된 가열 및 압력 상승 곡선을 채택하여 저온- 섹션에서는 수지가 완전히 흐르고 틈을 메울 수 있으며, 고온-온도 섹션에서는 가교 및 경화가 완료되어 급속 가열로 인한 국부적 변형과 접착제 흐름 제어 손실을 방지합니다. 압축이 완료된 후 가압하여 상온까지 천천히 냉각시킨 후 2시간 이상 냉간압착하여 층간 잔류응력을 완전히 풀어줍니다.
LDI 레이저 다이렉트 이미징: 기존 필름 노출을 LDI 장비로 교체하면 ± 0.005mm의 노출 정확도로 필름 자체의 팽창 및 수축 오류가 완전히 제거됩니다. 동시에 장비는 보드 가장자리의 위치 지정 구멍을 기반으로-실시간으로 팽창 및 수축 값을 계산하고 그래픽에 대한 적응형 늘이기 보상을 자동으로 수행할 수 있습니다.
4. 전체 프로세스 감지 및 폐쇄{1}}루프 제어
압축 후 X-레이 장비로 드릴 홀과 솔더 패드의 일치 여부를 100% 확인하여 층간 정렬 편차가 ± 50 μm 이내로 제어되는지 확인합니다.
주요 신호층에 대한 임피던스 전체 검사를 수행하여 매체의 두께 편차가 제어 가능한 범위 내에 있는지 확인하고 적층 정렬 불량으로 인한 임피던스 편차를 방지합니다.
완제품에 대해 100% 박리강도 테스트를 실시하여 층간 접착력이 1.2kN/m 이상인지 확인하고, 신뢰성 측면에서 라미네이팅 공정의 안정성을 검증합니다.